
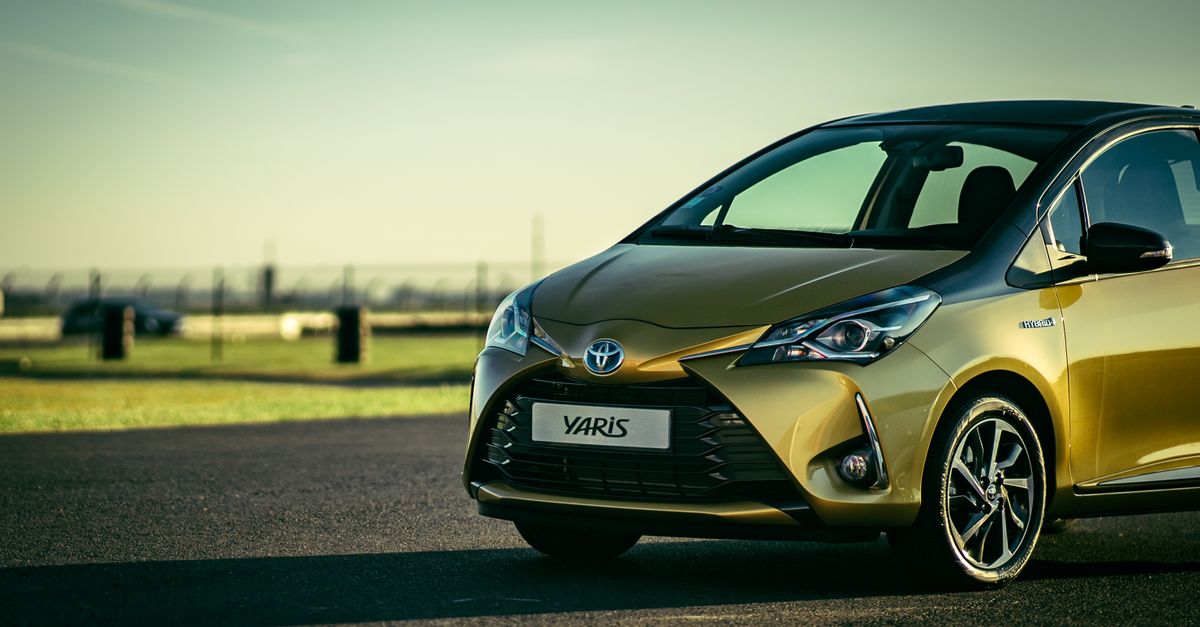
Toyota fabriquée en France incarne une transformation majeure du paysage industriel national. Implantée à Onnaing, près de Valenciennes, Toyota Motor Manufacturing France ne se limite pas à assembler des véhicules importés : le site maîtrise une large partie de la chaîne de valeur, depuis la transformation de l’acier jusqu’à la sortie des Yaris et Yaris Cross hybrides destinées au marché européen. Cette organisation donne une portée concrète à la notion de production locale dans un secteur marqué par la concurrence internationale, la pression sur les coûts et l’accélération de la transition énergétique.
En 2026, l’usine automobile du Nord s’appuie sur plus de deux décennies d’expérience, une main-d’œuvre d’environ 5 000 personnes et une capacité quotidienne supérieure à 1 250 véhicules. Le franchissement du seuil des cinq millions d’unités produites en 2024 a confirmé le poids de Toyota dans l’industrie automobile française. Derrière chaque voiture, on retrouve des fournisseurs régionaux, des emplois spécialisés, des procédés automatisés et une culture industrielle structurée autour de la qualité, de la sobriété des ressources et de l’amélioration continue.
Table des matières
ToggleToyota en France : l’histoire industrielle de l’usine de Valenciennes
L’arrivée de Toyota dans le Nord de la France a constitué un choix stratégique à la fin des années 1990. Le constructeur japonais cherchait alors à rapprocher sa production de ses principaux marchés européens, tout en construisant une base industrielle capable de répondre aux exigences de compétitivité, de qualité et de flexibilité propres au secteur automobile. Le site d’Onnaing, situé dans l’agglomération valenciennoise, a été sélectionné pour son accessibilité logistique, la présence d’un bassin industriel historique et la disponibilité de compétences issues de la métallurgie et de la construction mécanique.
La première Yaris produite en France a marqué le début d’une trajectoire singulière. À une période où plusieurs constructeurs réduisaient leur implantation nationale pour transférer certaines productions vers des pays à coûts plus faibles, Toyota a maintenu une stratégie de proximité avec le marché européen. La petite citadine japonaise, conçue pour répondre aux usages urbains et périurbains, a progressivement trouvé sa place face aux Peugeot 208, Renault Clio et Citroën C3. Cette continuité industrielle a renforcé l’idée qu’une voiture française peut aussi être fabriquée par une marque internationale, dès lors que la valeur produite, les emplois et les composants sont durablement ancrés dans le territoire.
Claire, technicienne fictive chargée du suivi qualité dans l’atelier de montage, illustre cette évolution. Lorsqu’elle rejoint le site après une formation en maintenance industrielle, elle découvre une organisation où chaque anomalie fait l’objet d’une analyse précise. Une variation de couple sur une vis, un défaut de finition sur une garniture ou un écart de positionnement d’un vitrage peuvent déclencher une vérification de la ligne, car la qualité finale dépend d’une succession de gestes et de contrôles extrêmement codifiés.
Une implantation pensée pour le marché automobile européen
La localisation d’Onnaing ne répond pas uniquement à une logique de coûts. Elle permet à Toyota de réduire les distances entre l’usine, les fournisseurs et les clients européens, ce qui améliore la réactivité industrielle. Dans un marché automobile soumis aux fluctuations de la demande, produire au plus près des zones de commercialisation facilite l’ajustement des volumes et limite la dépendance à des chaînes logistiques intercontinentales.
Le site a également bénéficié de la culture industrielle du Valenciennois. Les anciens territoires miniers et métallurgiques disposent d’un savoir-faire historique en matière de maintenance, de production en série et de gestion des flux. Toyota a complété cet héritage par son système de production, fondé sur la standardisation des opérations, la détection rapide des écarts et la recherche permanente d’améliorations concrètes. L’objectif n’est pas seulement de produire davantage, mais de produire de manière stable, prévisible et conforme aux spécifications.
Cette approche a favorisé la montée en compétence des salariés et la création d’un écosystème de partenaires. Le site ne fonctionne pas comme une enclave étrangère isolée : il participe à l’activité économique locale, collabore avec des entreprises de transport, de maintenance, de services industriels et de formation, et contribue à renouveler l’image du territoire auprès des jeunes actifs.
Les 25 années de production célébrées par Toyota ont ainsi une portée qui dépasse l’anniversaire d’une usine. Elles montrent qu’une implantation industrielle peut s’inscrire dans la durée lorsqu’elle combine une gamme adaptée, une organisation robuste et un dialogue continu avec son environnement. Le véritable succès de Toyota en France réside dans cette capacité à transformer une implantation internationale en compétence industrielle territoriale.
Fabrication Toyota à Onnaing : une chaîne industrielle complète et intégrée
La force de Toyota Motor Manufacturing France tient à l’étendue de ses opérations. Le site de Valenciennes ne se contente pas de recevoir des carrosseries déjà formées ou des véhicules partiellement assemblés. Une partie significative du processus industriel est réalisée sur place, ce qui donne à l’usine une maîtrise directe des étapes critiques de la fabrication. Cette intégration améliore la traçabilité, accélère la résolution des problèmes et renforce la capacité à adapter les flux selon les besoins de la production.
Le processus commence avec l’emboutissage de l’acier produit en France. De grandes presses donnent forme aux panneaux qui composent la structure extérieure du véhicule : portes, capot, ailes ou éléments latéraux. Cette opération exige une précision dimensionnelle élevée, car la moindre déformation peut perturber l’assemblage ultérieur. Les pièces doivent respecter des tolérances strictes afin de garantir l’alignement des ouvrants, la qualité des soudures et la régularité des jeux de carrosserie.
Après l’emboutissage, les éléments sont dirigés vers les opérations de tôlerie et de peinture. Les robots de soudage positionnent les composants avec répétabilité, tandis que les contrôles vérifient la géométrie de la caisse. La peinture ne répond pas seulement à une fonction esthétique : elle protège l’acier contre la corrosion et participe à la durabilité du véhicule. Les paramètres de température, d’humidité, de pulvérisation et de séchage sont donc surveillés avec une grande rigueur.
Des composants fabriqués au plus près de l’assemblage
Toyota produit également sur le site plusieurs éléments en plastique, notamment les pare-chocs, les planches de bord et diverses pièces de garniture. Cette proximité permet d’éviter une multiplication des transports entre des ateliers éloignés et facilite la coordination entre la production des composants et leur installation dans l’habitacle. Pour un véhicule fabriqué à cadence élevée, quelques minutes gagnées sur un flux logistique peuvent avoir un impact significatif sur la performance globale de la ligne.
Les composants les plus volumineux ou les plus sensibles sont eux aussi fabriqués dans un rayon réduit. Les sièges et les ciels de toit proviennent de sites implantés à moins de 30 kilomètres, tandis que les roues et les pare-brise sont assemblés sur le même parc d’activités. D’autres fournisseurs répartis sur le territoire français livrent des pièces nécessaires à la chaîne de montage. Cette organisation en réseau réduit les distances, améliore la synchronisation des approvisionnements et consolide la valeur industrielle générée dans la région.
La certification Origine France Garantie obtenue pour la Yaris Cross traduit cette réalité industrielle. Elle ne signifie pas que chaque matériau ou chaque composant provient exclusivement de France, car un véhicule moderne mobilise nécessairement une chaîne d’approvisionnement européenne et internationale. Elle atteste toutefois d’un niveau significatif d’opérations et de valeur réalisées dans le pays, ce qui distingue une fabrication véritablement implantée d’un simple assemblage final.
Dans l’atelier, Claire suit une caisse qui avance entre les postes. Elle observe la synchronisation entre les opérateurs, les robots et les systèmes de contrôle. Une pièce plastique produite à quelques mètres de là peut être installée rapidement, tandis qu’un siège livré depuis un site voisin arrive selon une séquence précise correspondant au véhicule qui se trouve sur la ligne. Cette logique, appelée parfois approvisionnement synchrone, exige une discipline logistique très élevée.
La chaîne de fabrication Toyota montre donc que la compétitivité ne repose pas uniquement sur le prix horaire du travail. Elle dépend aussi de la proximité des fournisseurs, de la qualité des infrastructures, de la fiabilité des données de production et de la capacité à résoudre immédiatement les écarts. À Onnaing, la fabrication locale est avant tout une architecture industrielle complète, pilotée par la précision et la coordination.
Yaris et Yaris Cross hybrides : l’innovation technologique au cœur de la production
La présence de Toyota en France s’est consolidée autour de véhicules compacts adaptés aux usages européens. La Yaris répond aux besoins d’une clientèle recherchant une voiture maniable, sobre et facile à stationner, tandis que la Yaris Cross ajoute une position de conduite surélevée et une polyvalence accrue. Ces modèles reposent sur une technologie hybride qui associe un moteur thermique à une chaîne de traction électrique et à une batterie haute tension.
La fabrication de véhicules hybrides modifie les exigences de l’usine automobile. Les opérateurs doivent maîtriser des procédures spécifiques liées à la sécurité électrique, à l’identification des composants haute tension et à la vérification des connexions. Les contrôles ne se limitent plus à la mécanique traditionnelle : ils incluent la communication entre les calculateurs, la conformité du système de gestion de batterie et la cohérence des données transmises par les capteurs.
Cette évolution exige un investissement important dans la formation. Un mécanicien ou un opérateur expérimenté doit comprendre les principes de l’électrification, les risques liés à l’énergie stockée et les méthodes de consignation adaptées. Toyota développe ainsi une culture où la compétence technique ne disparaît pas derrière l’automatisation. Au contraire, les salariés doivent interpréter les informations fournies par les systèmes numériques et intervenir lorsqu’un comportement s’écarte de la référence.
Le système de production Toyota appliqué aux véhicules hybrides
Le système de production Toyota s’appuie sur deux principes complémentaires : la réduction des gaspillages et l’arrêt du processus lorsqu’un défaut est détecté. Cette philosophie, souvent associée au juste-à-temps et au jidoka, cherche à éviter qu’une anomalie ne se propage sur plusieurs véhicules. Un problème identifié tôt coûte moins cher à corriger qu’un défaut découvert après la sortie de ligne ou, pire encore, chez le client.
Dans la pratique, une station de montage peut signaler une anomalie à l’aide d’un dispositif visuel ou numérique. L’équipe de proximité examine alors la cause, distingue un défaut de pièce d’une erreur de séquence et met en place une action corrective. Cette méthode ne repose pas sur la recherche d’un responsable individuel, mais sur l’amélioration du processus. Claire, par exemple, ne se contente pas de valider une conformité : elle compare les données, interroge les opérateurs et vérifie si la même variation peut apparaître sur d’autres unités.
L’automatisation intervient dans les opérations qui exigent une grande répétabilité ou qui présentent un risque ergonomique. Les robots peuvent réaliser des soudures, transporter des pièces ou appliquer certains produits avec une régularité constante. Les opérateurs conservent cependant un rôle essentiel dans la supervision, l’assemblage fin, le contrôle visuel et l’interprétation des situations atypiques. Cette complémentarité entre le geste humain et la technologie constitue une forme d’innovation industrielle plus réaliste que le fantasme d’une usine entièrement autonome.
La capacité de Toyota à produire plus de 1 250 Yaris et Yaris Cross hybrides par jour repose donc sur un équilibre entre volume et maîtrise. Chaque véhicule suit un parcours individualisé, avec une configuration, une motorisation, une teinte et des équipements précis. Les systèmes d’information assurent la traçabilité des composants, tandis que les standards de travail garantissent une qualité homogène, qu’il s’agisse d’une voiture destinée à la France, à l’Espagne ou à un autre marché européen.
Cette innovation technologique possède également une dimension commerciale. Dans un marché automobile où les clients arbitrent entre prix, consommation, émissions et praticité, l’hybridation permet à Toyota de proposer une réponse intermédiaire entre le moteur thermique traditionnel et le véhicule entièrement électrique. L’innovation produite à Valenciennes n’est donc pas seulement visible dans la voiture : elle réside aussi dans la manière de concevoir, contrôler et améliorer chaque étape de sa fabrication.
Emploi industriel et ancrage local : l’impact de Toyota sur le Valenciennois
L’activité de Toyota à Onnaing produit un effet économique qui dépasse les murs du site. Avec environ 5 000 collaborateurs, l’entreprise constitue un employeur majeur du Valenciennois et contribue à maintenir des compétences industrielles dans une région qui a longtemps été associée à la mine, à la sidérurgie et aux grandes transformations économiques. Ces emplois couvrent la production, la maintenance, la qualité, la logistique, l’ingénierie, les achats, les ressources humaines et la sécurité.
Le profil des métiers a changé avec l’électrification et la digitalisation. L’emploi industriel contemporain ne se résume plus à une succession de gestes répétitifs. Il demande de comprendre des interfaces numériques, d’exploiter des indicateurs de performance, de dialoguer avec des équipements robotisés et de respecter des procédures de sécurité de plus en plus précises. Les formations internes jouent donc un rôle important pour accompagner les évolutions de carrière et permettre à des salariés expérimentés de rester pleinement opérationnels face aux nouvelles technologies.
La culture d’entreprise s’articule autour de l’exigence, de la transmission, de l’implication et du partage. Ces notions prennent une forme concrète dans le travail quotidien : un opérateur transmet une astuce de réglage à un nouvel arrivant, un responsable d’équipe organise une analyse après un écart, ou un technicien de maintenance explique les signaux annonciateurs d’une panne. La performance dépend alors de la circulation du savoir autant que des équipements installés.
Une relation durable avec le territoire
Dès son implantation, Toyota a cherché à participer à la vie économique, sportive et sociale du bassin valenciennois. Le groupe soutient des initiatives locales et entretient des relations avec les établissements de formation, les collectivités et les acteurs associatifs. Cette démarche répond à une logique de responsabilité territoriale, mais aussi à un besoin industriel très concret : une usine performante doit pouvoir attirer des compétences et faire connaître ses métiers aux générations futures.
Pour une jeune personne comme Thomas, étudiant fictif en maintenance, une visite du site peut modifier la perception de l’industrie automobile. Il découvre des ateliers propres, des outils numériques, des robots collaboratifs et des équipes multiculturelles. L’image d’une usine sombre et figée laisse place à celle d’un environnement où la mécanique, l’électronique, l’informatique et la gestion des flux se combinent. Cette attractivité est décisive dans un contexte où les entreprises industrielles recherchent des techniciens qualifiés.
Les fournisseurs installés autour de l’usine bénéficient eux aussi de cette proximité. La production de sièges, de ciels de toit, de roues et de vitrages sur le même parc d’activités crée des interactions quotidiennes entre les entreprises. Les besoins de Toyota soutiennent des emplois indirects dans le transport, la maintenance, l’emballage, la restauration collective et les services spécialisés. L’effet multiplicateur varie selon les activités, mais il renforce la résilience économique de l’écosystème régional.
Cette implantation locale n’est pourtant pas figée. Pour rester compétitive, elle doit continuer à investir dans la formation, la sobriété énergétique, la qualité et la flexibilité. La réussite passée ne garantit pas automatiquement la production future. L’enjeu consiste à préserver les emplois en adaptant les compétences aux véhicules électrifiés, à l’automatisation et aux nouvelles attentes du marché européen.
À Valenciennes, la présence de Toyota prouve qu’un groupe mondial peut devenir un acteur local lorsqu’il partage une partie de sa valeur, de ses savoir-faire et de ses perspectives avec le territoire. L’ancrage régional ne constitue pas un supplément d’image : il est une condition opérationnelle de la pérennité industrielle.
Une usine automobile engagée dans la transition environnementale
La transformation écologique de l’industrie automobile se mesure à plusieurs niveaux : émissions liées à la production, consommation d’eau, traitement des déchets, artificialisation des sols, transport des composants et performance environnementale des véhicules. Toyota Valenciennes a fixé une ambition de production pouvant atteindre 300 000 véhicules par an avec les gammes Yaris et Yaris Cross, tout en visant le zéro émission nette de CO2 à l’horizon 2030 pour ses activités industrielles.
Cette trajectoire ne doit pas être comprise comme une simple promesse marketing. Atteindre un tel objectif suppose d’agir sur les procédés, les bâtiments, les sources d’énergie et les habitudes de travail. Les équipements les plus énergivores doivent être optimisés, les pertes réduites et les consommations suivies avec des indicateurs précis. La décarbonation industrielle ne repose pas sur une action unique : elle est le résultat de centaines d’améliorations successives, parfois discrètes, mais cumulatives.
Eau industrielle, déchets et biodiversité sur le site
La gestion de l’eau constitue un indicateur révélateur de la maturité environnementale d’une usine. Toyota Valenciennes a atteint un record de 333 jours d’autonomie en eau industrielle, ce qui signifie que le site peut fonctionner pendant une longue période grâce à une gestion optimisée de ses réserves et de ses circuits internes. Le recyclage, la réduction des prélèvements et la surveillance des consommations limitent la pression exercée sur les ressources locales.
La valorisation des déchets représente un autre axe essentiel. L’objectif affiché de revaloriser 100 % des déchets implique de trier les flux, de séparer les matières recyclables et de rechercher des débouchés pour les résidus issus des ateliers. Les chutes métalliques peuvent être réintroduites dans des filières de recyclage, tandis que certains plastiques, emballages ou produits industriels nécessitent des traitements spécifiques. Une politique efficace exige une traçabilité complète afin d’éviter que la valorisation annoncée ne se réduise à un simple déplacement du problème.
Le site s’inscrit également dans une démarche favorable à la biodiversité. L’absence de pesticides et la plantation de 28 000 arbres contribuent à créer des espaces végétalisés autour des installations. Ces choix peuvent sembler éloignés de la performance automobile, mais ils jouent un rôle dans la gestion des eaux pluviales, la protection des sols et la qualité du cadre de travail. Ils améliorent aussi la continuité écologique dans une zone marquée par une forte activité industrielle.
Claire constate cette évolution lorsqu’elle traverse les espaces extérieurs du site. Les zones végétalisées ne sont pas seulement décoratives : elles sont intégrées à une réflexion sur les usages du foncier, la circulation de l’eau et l’accueil de la faune. Dans un secteur où les contraintes de sécurité et de logistique sont importantes, trouver un équilibre entre production intensive et environnement demande une planification rigoureuse.
La transition concerne enfin le produit fabriqué. Les motorisations hybrides réduisent la consommation de carburant dans de nombreux usages urbains et périurbains, tandis que l’usine doit progressivement adapter ses installations aux évolutions réglementaires et technologiques. La performance environnementale d’une voiture ne dépend toutefois pas d’un seul indicateur : elle doit être évaluée sur l’ensemble de son cycle de vie, de l’extraction des matières premières au recyclage des composants.
Pour Toyota en France, la stratégie environnementale devient ainsi un facteur de compétitivité industrielle. Une usine capable de réduire ses consommations, de limiter ses déchets et de sécuriser ses ressources sera mieux préparée aux exigences du marché automobile européen. La décarbonation de Valenciennes ne se résume pas à produire une voiture hybride : elle consiste à rendre toute la chaîne de fabrication plus sobre, plus mesurable et plus résiliente.
