
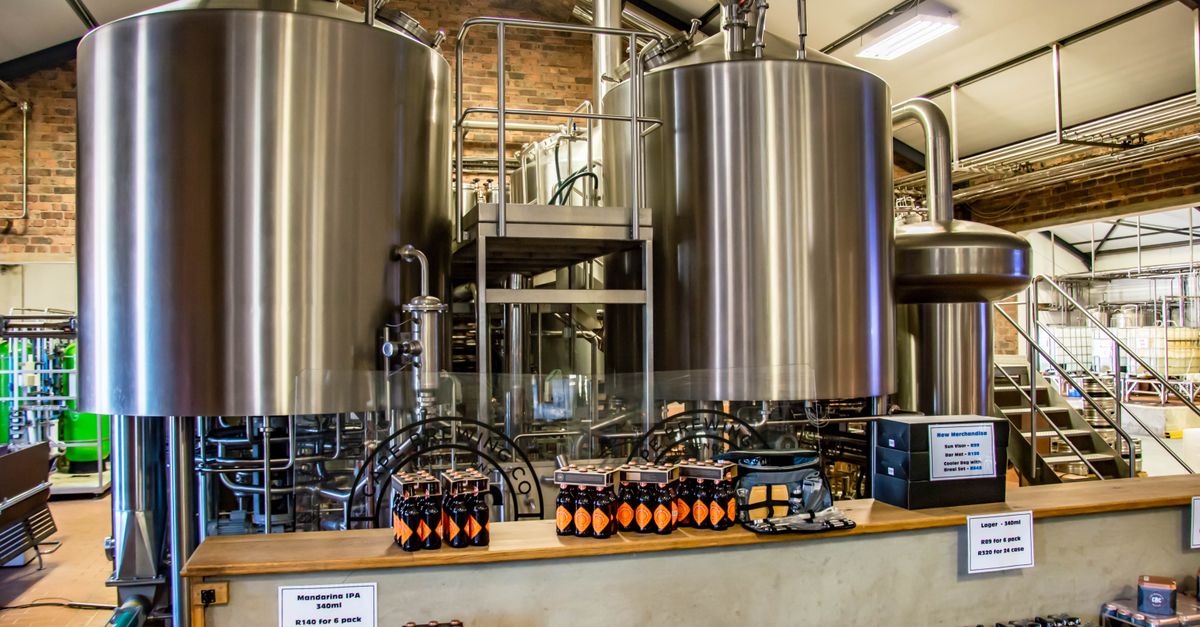
Dans les environnements industriels soumis à l’humidité, aux agents chimiques, aux variations thermiques et aux exigences sanitaires, le choix des matériaux influence directement la continuité de production. Une ligne inox ne se limite pas à un assemblage de tuyauteries, de convoyeurs ou d’équipements de process : elle constitue une infrastructure déterminante pour la qualité, la sécurité et la rentabilité des opérations. Grâce à sa résistance à la corrosion, à sa facilité de nettoyage et à sa stabilité mécanique, l’acier inoxydable contribue à renforcer la fiabilité des installations tout en diminuant les arrêts imprévus.
Dans une usine agroalimentaire, pharmaceutique, chimique ou cosmétique, chaque interruption peut provoquer des pertes de matière, des retards logistiques et une désorganisation des équipes. Une conception cohérente de la ligne, associée à une sélection rigoureuse de la nuance d’inox et à une maintenance adaptée, permet donc d’agir simultanément sur la productivité, l’efficacité énergétique, l’hygiène industrielle et la réduction des coûts. L’enjeu n’est pas seulement de produire davantage, mais de produire de façon plus stable, plus propre et plus prévisible.
Table des matières
ToggleLa ligne inox renforce la fiabilité des installations industrielles
La fiabilité industrielle correspond à la capacité d’un équipement à assurer sa fonction pendant une durée donnée, dans des conditions définies, avec un minimum de défaillances. Dans ce domaine, une ligne inox apporte un avantage structurel important : elle résiste mieux aux agressions qui accélèrent le vieillissement des installations traditionnelles. L’humidité permanente, les projections de produits alcalins, les solutions acides ou les cycles répétés de lavage peuvent rapidement détériorer un matériau mal adapté. L’inox limite ces phénomènes lorsqu’il est sélectionné et mis en œuvre selon les contraintes réelles du procédé.
Une résistance adaptée aux contraintes de production
La performance dépend toutefois de la nuance retenue. Un acier inoxydable austénitique comme le 304 convient à de nombreux environnements industriels courants, tandis que le 316L est généralement privilégié lorsque l’installation est exposée aux chlorures, aux atmosphères salines ou à certains agents chimiques plus agressifs. Cette distinction est essentielle : choisir une nuance uniquement sur son prix initial peut créer une vulnérabilité à moyen terme et générer des remplacements prématurés.
La géométrie de la ligne joue également un rôle déterminant. Des soudures irrégulières, des zones mortes, des raccords mal alignés ou des surfaces trop rugueuses favorisent l’accumulation de résidus et compliquent les opérations de nettoyage. À l’inverse, une fabrication maîtrisée, avec des soudures contrôlées et une finition adaptée, améliore la circulation des fluides et réduit les points de faiblesse mécaniques.
Imaginons une entreprise fictive, Althéa Process, qui conditionne des préparations liquides à haute fréquence. Avant sa modernisation, des microfuites apparaissaient régulièrement sur des sections anciennes, obligeant les opérateurs à arrêter la ligne pour resserrer les raccords et remplacer certains composants. Après l’installation d’un réseau inox correctement dimensionné, les interventions ont diminué, les contrôles ont été simplifiés et la planification de production est devenue plus fiable.
Le lien entre disponibilité et performance industrielle
La fiabilité ne se mesure pas uniquement par l’absence de panne. Elle se traduit par une meilleure disponibilité des équipements, un temps moyen entre défaillances plus élevé et une réduction du temps nécessaire aux réparations. Ces paramètres influencent directement le TRS, qui combine la disponibilité, la performance et la qualité. Une ligne qui fonctionne à vitesse nominale, sans arrêts liés à la corrosion ou à l’encrassement, améliore mécaniquement son rendement global.
Cette logique rejoint les principes de maintenance préventive et prédictive. Les inspections visuelles, les contrôles d’épaisseur, la surveillance des vibrations et l’analyse des historiques d’incidents permettent de détecter les dérives avant qu’elles ne deviennent critiques. La ligne inox ne supprime donc pas la maintenance, mais elle rend celle-ci plus planifiable et moins dépendante des urgences.
Insight clé : en sécurisant les composants exposés, l’inox transforme la robustesse matérielle en disponibilité opérationnelle et en performances industrielles mesurables.
La ligne inox améliore l’hygiène industrielle et la qualité des produits
Dans les secteurs où la propreté conditionne la conformité, la ligne inox joue un rôle central dans la maîtrise des risques. Les industries alimentaire, pharmaceutique, cosmétique et biotechnologique doivent empêcher la contamination croisée, limiter la prolifération microbienne et garantir la traçabilité des opérations de nettoyage. Les surfaces en acier inoxydable, lorsqu’elles sont correctement polies et conçues sans défauts géométriques, répondent efficacement à ces contraintes.
Des surfaces plus faciles à nettoyer
Une surface inox lisse présente moins d’aspérités susceptibles de retenir les particules, les graisses ou les résidus de produit. Cette caractéristique facilite le nettoyage en place, souvent appelé NEP ou CIP dans les environnements internationaux. Les solutions de lavage circulent dans les tuyauteries et les équipements sans démontage systématique, ce qui réduit la durée des opérations et limite l’exposition des opérateurs aux produits chimiques.
La conception sanitaire doit cependant être pensée dans son ensemble. Une ligne performante prévoit des pentes suffisantes pour éviter la stagnation, des rayons de courbure cohérents, des raccords adaptés et des vannes correctement positionnées. Une tuyauterie en inox mal conçue peut toujours abriter des résidus dans une zone difficilement accessible. Le matériau apporte une base hygiénique, mais c’est l’ingénierie complète du réseau qui garantit le résultat.
Pour Althéa Process, l’amélioration a été particulièrement visible lors des changements de recette. Dans l’ancien dispositif, les équipes consacraient une partie importante de leur poste à démonter certains éléments afin de vérifier l’absence de dépôt. Avec une ligne inox conçue pour le nettoyage automatisé, le cycle de rinçage est devenu plus homogène et la validation des contrôles qualité plus rapide.
Une influence directe sur le taux de rebut
La qualité industrielle ne dépend pas seulement du contrôle final. Elle se construit tout au long du processus, notamment grâce à la stabilité des surfaces en contact avec les matières. Un matériau corrodé peut libérer des particules, modifier la composition d’un produit ou créer une zone de rétention favorisant une contamination. Ces écarts entraînent des rebuts, des reprises et parfois la destruction d’un lot entier.
En réduisant les interactions indésirables entre l’installation et le produit, l’acier inoxydable contribue à maintenir une qualité constante. Le taux de rebut devient alors plus facile à maîtriser, tandis que les audits sanitaires s’appuient sur des preuves plus solides : procédures documentées, enregistrements de nettoyage et résultats de contrôles microbiologiques.
Cette exigence bénéficie également aux opérateurs. Une installation plus accessible et plus simple à assainir réduit les gestes pénibles, clarifie les procédures et améliore la sécurité au poste de travail. L’hygiène industrielle devient ainsi un levier de productivité plutôt qu’une contrainte isolée.
Insight clé : une architecture inox hygiénique réduit les risques de contamination, accélère les changements de production et protège la qualité jusque dans le produit fini.
La ligne inox favorise l’efficacité énergétique et la réduction des coûts
La relation entre matériau et consommation énergétique est souvent sous-estimée. Pourtant, la configuration d’une ligne inox influence la puissance nécessaire au pompage, au chauffage, au refroidissement et au nettoyage. Une installation correctement dimensionnée limite les pertes de charge, améliore la circulation des fluides et permet aux équipements auxiliaires de fonctionner dans une plage plus efficace.
Limiter les pertes de charge et les consommations
Le diamètre des conduites, la longueur du réseau, le nombre de coudes et la qualité des raccordements déterminent l’effort demandé aux pompes. Une ligne trop étroite augmente la vitesse du fluide et la pression nécessaire ; une ligne surdimensionnée peut accroître le volume à chauffer ou à rincer. L’objectif consiste donc à trouver un équilibre technique entre débit, pression, température et fréquence d’utilisation.
La finition intérieure de l’inox intervient également. Une paroi régulière réduit les turbulences inutiles et facilite le déplacement des produits. Dans un réseau fonctionnant plusieurs milliers d’heures par an, même une faible diminution de la résistance hydraulique peut produire un effet cumulé sur la facture énergétique. Les gains ne sont pas toujours spectaculaires sur une seule opération, mais ils deviennent significatifs à l’échelle d’un site.
Les cycles de nettoyage bénéficient eux aussi de cette optimisation. Une ligne conçue pour évacuer rapidement les fluides demande moins de temps de rinçage et génère moins d’eau chaude consommée. La maîtrise des températures, associée à une bonne récupération de chaleur lorsque le procédé le permet, renforce encore l’efficacité énergétique de l’ensemble.
Mesurer le retour sur investissement
Le coût d’une ligne inox ne doit pas être évalué uniquement à partir du devis d’achat. Une analyse en coût global intègre la durée de vie, la consommation d’énergie, les arrêts évités, la main-d’œuvre de maintenance, les pertes de produit et les dépenses liées à la non-qualité. Cette approche explique pourquoi une solution plus chère à l’installation peut devenir plus rentable sur plusieurs années.
Dans le cas d’Althéa Process, le remplacement progressif des sections critiques a permis de réduire les interventions correctives et de stabiliser les temps de nettoyage. La direction n’a pas uniquement observé une baisse des dépenses de maintenance : elle a également constaté une meilleure ponctualité des expéditions, car les ordres de fabrication étaient moins souvent décalés par un incident technique.
Le pilotage par indicateurs reste indispensable. Le TRS, le taux de disponibilité, le MTBF, le MTTR, le lead time et la consommation d’énergie par unité produite doivent être rapprochés des investissements réalisés. Cette lecture évite de confondre une économie immédiate avec une véritable performance durable.
Insight clé : l’inox devient un investissement rentable lorsqu’il est évalué selon son coût total d’exploitation, et non selon son seul prix d’acquisition.
La maintenance réduite soutient la productivité et la continuité de production
Une ligne industrielle n’est réellement performante que lorsqu’elle reste disponible au moment où la production en a besoin. Les arrêts imprévus perturbent l’ordonnancement, mobilisent les techniciens dans l’urgence et peuvent provoquer une surcharge des équipes sur les postes suivants. En limitant les phénomènes de corrosion, d’adhérence et de dégradation prématurée, une ligne inox contribue à une maintenance réduite et mieux organisée.
Passer d’une maintenance corrective à une maintenance planifiée
La maintenance corrective intervient après la panne. Elle est souvent coûteuse, car elle nécessite une intervention immédiate, une pièce disponible et parfois une adaptation temporaire du procédé. À l’inverse, une démarche préventive planifie les inspections, les contrôles d’étanchéité et le remplacement des éléments d’usure pendant des périodes compatibles avec le calendrier de fabrication.
L’inox ne rend pas les équipements invulnérables, mais il réduit le nombre de défaillances liées au vieillissement des surfaces. Les techniciens peuvent alors concentrer leur attention sur les joints, les pompes, les instruments de mesure et les organes réellement sensibles. Cette hiérarchisation améliore l’efficacité du service maintenance et rend les budgets plus prévisibles.
Dans une usine qui fonctionne en trois équipes, cette différence est décisive. Une fuite détectée pendant une tournée peut être traitée lors d’un arrêt programmé ; la même fuite ignorée jusqu’à sa rupture peut immobiliser toute une zone et provoquer une perte de production de plusieurs heures. La fiabilité de la ligne dépend donc autant de sa résistance matérielle que de la qualité du système de surveillance.
Connecter les données terrain aux décisions
Les outils numériques permettent aujourd’hui de consolider les relevés d’inspection, les ordres de travail et les incidents dans un même environnement. Un responsable peut suivre l’évolution du MTBF, identifier une section qui génère trop d’anomalies et comparer les arrêts avec les paramètres de fonctionnement. Cette visibilité facilite les arbitrages entre réparation, rénovation et remplacement.
La présence terrain demeure néanmoins incontournable. Les marches Gemba, les animations à intervalle court et les échanges avec les opérateurs révèlent souvent des signaux faibles absents des tableaux de bord : vibration inhabituelle, difficulté à accéder à une vanne, temps excessif pour rincer une conduite ou geste de sécurité contourné. L’amélioration continue repose sur la combinaison entre données mesurées et expérience opérationnelle.
Un plan de maintenance efficace doit aussi intégrer les compétences. Les opérateurs doivent savoir reconnaître une coloration anormale, une trace de piqûre, une déformation ou une fuite naissante. En développant cette culture technique, l’entreprise intervient plus tôt et protège sa productivité sans alourdir inutilement les procédures.
Insight clé : la maintenance réduite ne signifie pas l’absence d’entretien, mais le passage d’une réaction dans l’urgence à une maîtrise planifiée de la disponibilité.
Concevoir une ligne inox performante grâce au pilotage industriel
La réussite d’un projet inox ne dépend pas uniquement du choix du matériau. Elle repose sur une démarche de pilotage qui associe les équipes de production, la maintenance, la qualité, la sécurité et les achats. Sans coordination, une installation peut répondre à un besoin local tout en créant un goulot d’étranglement ailleurs. L’objectif consiste à relier les choix techniques aux indicateurs de performance et aux priorités stratégiques du site.
Relier conception, standards et objectifs opérationnels
La première étape consiste à cartographier le flux réel : origine des matières, étapes de transformation, points de contrôle, phases de nettoyage, stockage intermédiaire et expédition. Cette analyse met en évidence les temps d’attente, les transferts inutiles et les zones où les opérateurs doivent intervenir manuellement. La ligne inox doit ensuite être conçue pour fluidifier ce parcours, et non simplement pour remplacer une tuyauterie existante.
Les standards de fabrication et d’exploitation doivent être documentés avec précision. Les couples de serrage, les méthodes de soudage, les seuils de contrôle, les fréquences d’inspection et les critères d’acceptation doivent être accessibles aux personnes concernées. Une standardisation claire réduit la variabilité entre les équipes et accélère l’intégration des nouveaux collaborateurs.
Le suivi des KPI permet ensuite de vérifier les effets réels du projet. Le TRS mesure le rendement global de la ligne, tandis que le taux de rebut renseigne sur la qualité. Le lead time évalue la rapidité du flux, l’OTD mesure la capacité à livrer à temps, et le MTTR indique l’efficacité des réparations. Ces indicateurs doivent être interprétés ensemble : produire plus vite avec davantage de rebuts ne constitue pas une amélioration durable.
Impliquer les opérateurs dans l’amélioration continue
Les opérateurs connaissent les contraintes quotidiennes mieux que quiconque. Ils savent où se forment les dépôts, quelles vannes sont difficiles à manipuler et à quel moment la pression devient instable. Leur implication dès la phase de conception permet d’éviter des choix théoriquement pertinents mais peu adaptés à la réalité du terrain.
Les initiatives peuvent être structurées par niveau de décision. Le comité de direction valide les investissements stratégiques, les responsables de service arbitrent les projets métiers et le management intermédiaire anime les actions de proximité. Cette gouvernance évite la dispersion et permet de distinguer une rénovation critique, une action de conformité et une amélioration simple à mettre en œuvre immédiatement.
Un tableau de bord partagé, alimenté par les inspections et les remontées d’écarts, renforce la responsabilité collective. Chaque action possède un responsable, une échéance, un statut et un indicateur de résultat. Cette méthode transforme les observations en décisions concrètes, au lieu de laisser les problèmes se perdre dans des fichiers isolés ou des échanges informels.
Dans une perspective industrielle durable, la ligne inox devient ainsi un support de transformation plus large. Elle soutient la qualité, la sécurité, la sobriété énergétique et la continuité des opérations, tout en donnant aux équipes les moyens de progresser étape après étape. La meilleure installation n’est pas seulement résistante : elle est pilotée, mesurée et améliorée collectivement.
